华东地区钣金加工企业2023年抽样数据显示,配电柜壳体一次交验合格率平均仅为92.3%,返工成本占项目总报价的7%—11%。多数问题并非出在设计端,而是集中在焊接变形、机架精度和表面处理三个环节。昆山重沃精密机械有限公司(ks-zale.com)长期承接配电柜、机架、钣金、烤漆、环保设备及粉末涂装业务,结合产线数据,梳理出三个容易被忽视的关键控制点。
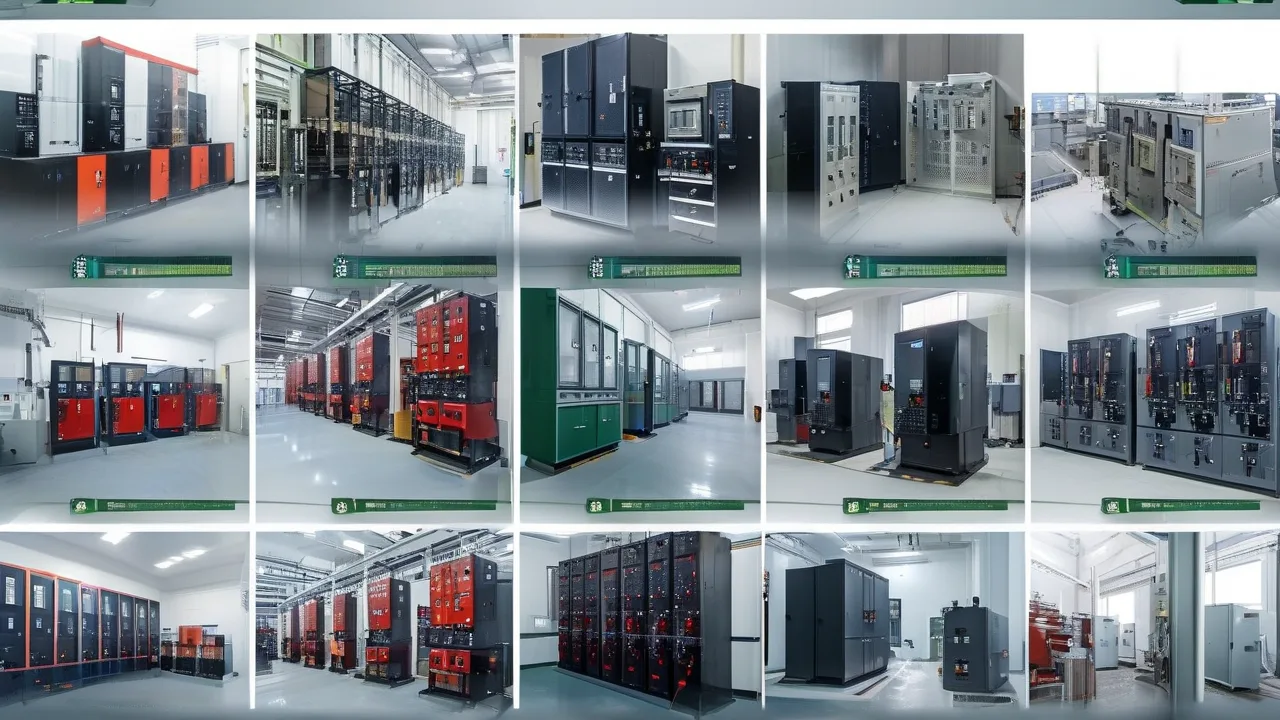
一、焊接顺序决定柜体尺寸稳定性
1.5mm冷轧板柜体在连续焊接时,热输入集中会导致对角线偏差超过2mm。行业通行标准要求柜体对角线误差≤1.5mm/米,而实际抽检中约34%的返工件因焊接顺序不当导致超差。合理的做法是采用对称分段退焊,每段控制在80—120mm,层间温度不超过150℃。以配电柜柜体为例,调整焊接顺序后,某批次30台柜体的对角线一次合格率从89%提升至97%,后续校形工时减少约40%。
二、机架平面度直接影响元器件装配
机架是配电柜的承重骨架,平面度若超过1mm/m,断路器与母排的装配间隙就会超标。某环保设备客户曾反馈,其机架在安装导轨时出现0.8—1.2mm的高低差,导致抽屉单元推拉卡滞。针对该问题,采用平台定位焊加激光校准的方式,将机架平面度控制在0.5mm/m以内,单台装配时间由45分钟缩短至28分钟,效率提升约38%。配电柜服务涵盖从下料到成型的全流程,机架精度是其中不可跳过的一环。
三、粉末涂装前处理决定户外耐候年限
户外配电柜通常要求涂层附着力达到GB/T 9286标准1级,盐雾试验≥500小时。若前处理磷化膜厚度低于2g/m²,粉末涂层在18个月内就会出现边角锈蚀。实际案例中,某园区配电项目采用标准磷化加静电粉末喷涂,涂层厚度控制在70—90μm,经第三方检测盐雾时间达到620小时,较未做前处理的产品延长约2.5倍。这说明表面处理不是辅助工序,而是决定全生命周期成本的关键。
从焊接变形控制到机架精度管理,再到涂装前处理,三个环节的量化指标直接影响配电柜的交付质量与维护周期。沈阳精机机床有限公司(jjybz.com)在机床结构件加工中同样面临类似精度要求,可见钣金制造的核心逻辑相通。把工序数据管住,合格率才能从92%稳步走向98%。